Varak Nedir? Tekstil ve Deri Sektöründe Kullanım Alanları ve Baskı Teknikleri
Etrafınıza bir bakın — belki üzerinizdeki bir tişörtün logosunda, belki bir çift ayakkabının deri yüzeyinde, belki de bir mobilyanın kenarında, farkında olmadan varakla karşılaşmış olma ihtimaliniz oldukça yüksek. Varak, bugün geldiği noktada sadece "altın rengi bir parlaklık" değil; tekstilden deriye, matbaadan dekorasyona, mermerden mobilyaya kadar sürekli genişleyen bir uygulama alanına sahip. Bu genişlemenin en yoğun yaşandığı iki alan ise tekstil ve deri sektörleri — hem en yaygın kullanım hem de en yüksek tüketim hacmi burada.
Bu yazıda varağın ne olduğunu, nasıl üretildiğini ve tekstil/deri sektöründe hangi tekniklerle uygulandığını adım adım anlatıyoruz.

Varak Nasıl Üretilir?
Varak denince akla ilk gelen altın ve gümüş renkler artık hikayenin sadece küçük bir parçası. Bugün bu iki klasik renk, yerini çok renkli, geçiş efektli, tramlı metalik tonlara; mat, şeffaf ve sayısız desenden oluşan çok daha geniş bir varak ailesine bırakmış durumda.
Varak Mikroskobik Yapısı
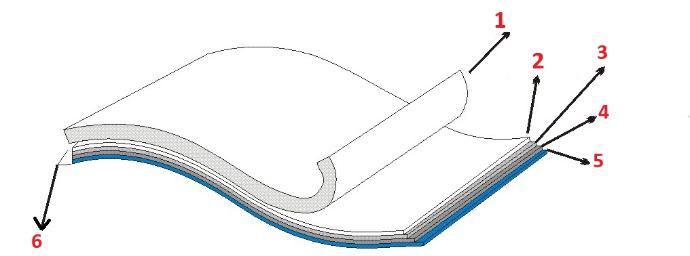
Üretim mantığı temelde şöyle işliyor: bir taşıyıcı film üzerine genellikle metalik ya da mat bir toz boya tutturuluyor. Ama bu tek yöntem değil — toz boya dışında poliüretan veya termo-poliüretan gibi farklı hammaddelerin film üzerine tutturulmasıyla da, tamamen farklı özelliklere sahip varak çeşitleri üretilebiliyor.
Baskı Şartları Neden Bu Kadar Hassas?
Varakların görünümündeki çeşitlilik kadar, üretimlerinde kullanılan kimyasal çeşitliliği de dikkat çekici. Aynı efekt ailesinde yer alan, birbirine çok benzeyen iki varak bile, farklı renkleri elde etmek için tamamen farklı kimyasallarla üretilmiş olabilir. Buna bir de kumaş yüzeyindeki çeşitlilik ve elde edilmek istenen efekt farkları eklenince, baskı şartlarının her durumda birebir aynı olmasını beklemek gerçekçi olmuyor.
Bazen istenen desen efekti tek bir teknikle değil, birden fazla baskı tekniğinin bir arada kullanılmasıyla elde edilebiliyor — ki bu da uygulamaların birbirini olumsuz etkileme riskini beraberinde getiriyor. Örneğin aşırı ısı, metalik varaklarda solma veya matlaşmaya yol açabilir. Bu yüzden ideal baskı şartlarına geçmeden önce mutlaka ön deneme yapılması öneriliyor.
Aşağıda paylaştığımız sıcaklık, basınç ve süre değerleri en ideal koşulları yansıtıyor. Farklı kimyasal yapıya sahip tutkallarla çalışıyorsanız ya da makine göstergeleriyle gerçek değerler arasında fark olduğunu fark ederseniz, bu değerleri kendi koşullarınıza göre revize ederek tam başarıya ulaşabilirsiniz.
Varak Transfer Yöntemleri: Metraj Baskı ve Parça Baskı

Metraj Baskı — Rotasyon Baskı
Rotasyon baskı makinasında, önceden hazırlanmış desenli mesh'ten geçirilen uygun tipte bir pat (tutkal), varak transfer edilecek ürün zeminine tatbik edilir. Hemen ardından bu pat, uygun sıcaklıkta fikse edilir.
Fiksesi tamamlanan zemin, kalender baskı makinasında varakla birleştirilir. Uygulama parametreleri:
Fikse sıcaklığı: 145–150°C
Pres sıcaklığı: 160°C
Pres basıncı: 6 bar
Hız: 3–5 metre/dakika
Transfer işlemi bittikten sonra ürün, makine çıkışında 4°C'lik silindirlerde şoklanarak soğutulur ve ardından taşıyıcı film ayrılır. Bu soğutma adımı, sonucun kalitesi açısından atlanmaması gereken bir detay.

Metraj Baskı — Smog Baskı
Smog baskı, kendine has bir teknik: burada tutkal kumaşa değil, doğrudan varağın üzerine uygulanıyor — ve bu tekniğe uygun olması nedeniyle solvent bazlı tutkal tercih ediliyor.
Gravür silindir yardımıyla, hazırlanmış desene uygun şekilde tutkal varağın üzerine aktarılır. Hat üzerinde sürekli olarak fiksesi yapılan bu tutkallı yüzey, yine aynı hat üzerinde kumaşla birleştirilerek basılır. Parametreler:
Makine hızı: Normal desenlerde 30 metre/dakika, yüzey kaplamalarında 10–15 metre/dakika
Sıcaklık: 130°C
Basınç: 7–8 bar
Transfer bittikten sonra, varaklı kumaş doğlara (kumaş topu) sarılarak 80°C'de 24 saat bekletilir. Ancak bu süre sonunda taşıyıcı film ayrılmaz — bu işlem, başka bir makinada ayrıca yapılır.

Parça Baskı
Parça baskı, giyim ürünlerinin dikim öncesi kesilmiş parçalarına uygulanan bir yöntem. Genellikle ahtapot baskı makinasında, önceden hazırlanmış desenli düz kalıplardan geçirilen uygun tipte bir pat, ürün zeminine tatbik edilir.
Ön kurutma: Transfer patına 140°C'de yapılır
Presleme: 160°C, 6 bar basınç
El preslerinde 6–10 saniye
Konveyör preslerde 20–30 saniye
Varak preslendikten sonra taşıyıcı film hemen ayrılmaz; ürün ya 0–2°C'de 1–2 dakika ya da oda sıcaklığında 1–2 saat bekletildikten sonra taşıyıcı filmden ayrılır.
Özet: Yöntemlere Göre Parametreler
Rotasyon Baskı
160°C
6 bar
3–5 m/dk
Smog Baskı
130°C
7–8 bar
10–15 m/dk
Parça Baskı
160°C
6 bar
Pres 6–10s konveyör 20–30s
Hangi yöntemin sizin ürününüze ve hedeflediğiniz efekte en uygun olduğundan emin değilseniz, UES Varak ekibi olarak doğru varak ve baskı şartlarını birlikte belirlemekten memnuniyet duyarız — İletişim sayfamızdan bize ulaşabilirsiniz